FAQ – Konstruktionsleitfaden für Kunststoffteile
Antworten auf die wichtigsten Fragen rund um Entwicklung, Design for Manufacturing und Spritzguss
Die Entwicklung eines Kunststoffteils wirft häufig zahlreiche technische Fragen auf – von der Auswahl des geeigneten Werkstoffs über die optimale Wandstärke bis hin zu Toleranzen, Werkzeugbau und wirtschaftlicher Serienfertigung. Viele dieser Entscheidungen beeinflussen nicht nur die Funktion des Bauteils, sondern auch Werkzeugkosten, Zykluszeiten, Bauteilqualität und die langfristige Prozesssicherheit.
In diesem FAQ beantworten wir die häufigsten Fragen aus der Praxis. Die Antworten ergänzen die einzelnen Kapitel unseres Konstruktionsleitfadens und geben Entwicklern, Konstrukteuren sowie technischen Einkäufern einen schnellen Überblick über wichtige Konstruktionsregeln und bewährte Vorgehensweisen im Spritzguss.
Sollten Sie zu einem Thema tiefergehende Informationen benötigen, finden Sie im jeweiligen Kapitel des Konstruktionsleitfadens ausführliche Erläuterungen, Konstruktionsbeispiele und praktische Empfehlungen für die Entwicklung fertigungsgerechter Kunststoffteile.
Sie haben weitere Fragen zur Konstruktion Ihres Kunststoffteils?
Jedes Projekt stellt individuelle Anforderungen an Material, Geometrie, Funktion und Fertigung. Gerne unterstützen wir Sie bereits in der Entwicklungsphase bei der werkzeuggerechten Konstruktion, der Auswahl geeigneter Werkstoffe sowie der Optimierung Ihres Bauteils für eine wirtschaftliche Serienfertigung.
Nehmen Sie Kontakt mit unseren Entwicklungsexperten auf – wir beraten Sie gerne persönlich und unterstützen Sie von der ersten Idee bis zur serienreifen Lösung.
Entwicklung & Konstruktion
Die Kosten für kundenspezifische Kunststoffteile hängen unter anderem von Bauteilgröße und -geometrie, Material, Fertigungsverfahren, Werkzeugausführung und der geplanten Stückzahl ab. Eine pauschale Preisangabe ist daher nicht möglich.
Bei werkzeuggebundenen Fertigungsverfahren wie dem Spritzguss entstehen zunächst einmalige Werkzeugkosten. Mit steigenden Stückzahlen verteilen sich diese jedoch auf eine größere Anzahl von Bauteilen.
Für die wirtschaftliche Bewertung sollten daher nicht nur die Werkzeugkosten, sondern die Gesamtkosten über die geplante Projektlaufzeit betrachtet werden.
Ein Beispiel aus unserer Projektpraxis zeigt das Potenzial:
Bei einem Patientenarmband aus der Medizintechnik lagen die Kosten der ursprünglich betrachteten Standardlösung bei rund 11,50 Euro pro Einheit. Für die kundenspezifische 2K-Spritzguss-Lösung entstanden einmalige Werkzeugkosten von rund 41.000 Euro, die Serienkosten reduzierten sich jedoch auf 3,84 Euro pro Einheit.
Bei insgesamt 29.000 Einheiten über fünf Jahre ergaben sich für die Standardlösung Gesamtkosten von rund 333.500 Euro. Die kundenspezifische Lösung lag inklusive Werkzeugkosten bei rund 152.000 Euro – eine Einsparung von mehr als 180.000 Euro über die Projektlaufzeit.
Das Beispiel zeigt: Trotz anfänglicher Werkzeugkosten können kundenspezifische Kunststoffteile insbesondere bei mittleren und größeren Serien wirtschaftliche Vorteile bieten. Entscheidend sind dabei immer die individuellen Anforderungen, Stückzahlen und die geplante Produktlaufzeit.
Mehr zur Wirtschaftlichkeitsbetrachtung erfahren Sie in unserer Case Study „Standardgehäuse oder kundenspezifische Gehäuselösung?“
Die Umsetzung eines kundenspezifischen Kunststoffteils bis zur Serienreife dauert in der Regel etwa 8 bis 16 Wochen. Die tatsächliche Projektdauer hängt unter anderem von der Bauteilkomplexität, den technischen Anforderungen und dem erforderlichen Werkzeugkonzept ab.
Zu Beginn stimmen wir Konstruktion, Material und Fertigungsanforderungen gemeinsam mit Ihnen ab. Bei Kunststoffgehäusen und komplexeren Bauteilen berücksichtigen wir dabei auch angrenzende Komponenten wie Tastaturen, Dichtungen, Displays oder Kabel. Anschließend folgen je nach Projekt Prototyping, Werkzeugbau, Bemusterung und Optimierung bis zur Serienfreigabe.
Den größten Zeitanteil beanspruchen in der Regel Werkzeugbau und Bemusterung. Durch die frühzeitige Abstimmung von Konstruktion, Werkzeug und Fertigung lassen sich unnötige Iterationen vermeiden und kundenspezifische Kunststoffteile und Kunststoffgehäuse effizient in die Serienproduktion überführen.
Ein wesentlicher Teil der späteren Bauteilkosten wird bereits während der Konstruktion von Kunststoffteilen und Kunststoffgehäusen festgelegt. Faktoren wie Wandstärken, Materialauswahl, Bauteilgeometrie und Werkzeugkomplexität beeinflussen unter anderem Werkzeugkosten, Materialverbrauch und Zykluszeit. Eine frühzeitige fertigungsgerechte Optimierung kann daher die Herstellkosten reduzieren – und bereits kleine konstruktive Anpassungen können sich über die gesamte Serienlaufzeit deutlich auf die Gesamtkosten des Kunststoffteils auswirken.
Der Werkzeugbau sollte idealerweise bereits während der Konstruktion von Kunststoffteilen und Kunststoffgehäusen berücksichtigt werden. Eine frühzeitige Abstimmung hilft, fertigungstechnische Herausforderungen und unnötig komplexe Werkzeugkonzepte rechtzeitig zu erkennen. Dadurch lassen sich spätere Werkzeugänderungen vermeiden, Entwicklungszeiten verkürzen und Werkzeug- sowie Serienkosten reduzieren.
Für die Entwicklung eines kundenspezifischen Kunststoffteils oder Kunststoffgehäuses sind vorhandene CAD-Daten und technische Zeichnungen eine gute Grundlage. Darüber hinaus benötigen wir Informationen zu den Einsatz- und Umgebungsbedingungen, geplanten Stückzahlen, Materialanforderungen, gewünschten Oberflächen und relevanten Toleranzen.
Auch Angaben zur späteren Montage, mechanischen Belastung und Funktion des Bauteils helfen dabei, Konstruktion, Werkstoff und Fertigungsverfahren optimal auf die Anwendung abzustimmen.
Liegen zu Projektbeginn noch nicht alle Daten vor, unterstützen wir unsere Kunden dabei, die technischen Anforderungen gemeinsam zu definieren.
Immer dann, wenn Standardkomponenten die technischen oder wirtschaftlichen Anforderungen nicht erfüllen. Individuelle Kunststoffteile ermöglichen eine optimale Integration, reduzieren Montageaufwand und verbessern Funktion sowie Design.
Die wirtschaftlich sinnvolle Stückzahl hängt von Geometrie, Material und Fertigungsverfahren ab. Deshalb betrachten wir jedes Projekt individuell und stimmen die Fertigungsstrategie gezielt darauf ab.
In vielen Fällen wird der Spritzguss ab etwa 500 bis 1.000 Stück wirtschaftlich. Je nach Bauteil und Auslegung können jedoch auch kleinere Stückzahlen sinnvoll umgesetzt werden. Dafür setzen wir in frühen Projektphasen auf alternative Verfahren wie Prototyping oder Kleinserienfertigung. Gleichzeitig lassen sich mit Spritzguss problemlos große Serien im fünf- bis sechsstelligen Bereich realisieren.
Entscheidend ist für uns nicht nur die Stückzahl. Viel wichtiger ist das Zusammenspiel aus Konstruktion, Material und Fertigungsstrategie. So entwickeln wir eine Lösung, die sowohl technisch überzeugt als auch wirtschaftlich sinnvoll ist.
Ob sich ein kundenspezifisches Kunststoffgehäuse gegenüber einem Standardgehäuse wirtschaftlich lohnt, hängt unter anderem von Bauteilgröße, Komplexität, Werkzeugkosten und den erforderlichen Anpassungen der Standardlösung ab. Aus unserer Projekterfahrung zeigt sich, dass kundenspezifische Lösungen bereits bei mittleren Seriengrößen wirtschaftlich interessant sein können.
Entscheidend ist dabei nicht allein der Teilepreis: Auch Bearbeitungs-, Montage- und Integrationskosten sowie die einmaligen Werkzeugkosten müssen über die gesamte Projektlaufzeit betrachtet werden. Mit steigenden Stückzahlen verteilen sich die Werkzeugkosten auf eine größere Anzahl von Bauteilen und der Kostenvorteil der kundenspezifischen Lösung kann deutlich wachsen.
Wie das konkret aussehen kann, zeigt unsere Case Study aus der Messtechnik: In diesem Projekt wurde der Break-even gegenüber dem zuvor eingesetzten Standardgehäuse bereits bei rund 1.200 Einheiten erreicht.
Design for Manufacturing (DFM) beschreibt die fertigungsgerechte Konstruktion eines Bauteils. Ziel ist es, Kunststoffteile so auszulegen, dass sie wirtschaftlich, prozesssicher und mit hoher Qualität hergestellt werden können. Bereits in der Entwicklungsphase werden Entscheidungen getroffen, die Werkzeugkosten, Zykluszeiten, Bauteilqualität und die spätere Serienfertigung maßgeblich beeinflussen.
Werkstoffauswahl
Die Materialauswahl hängt von mechanischer Belastung, Temperatur, Chemikalienbeständigkeit, UV-Einfluss und den wirtschaftlichen Anforderungen ab. Eine pauschale Empfehlung gibt es nicht.
ABS (Acrylnitril-Butadien-Styrol) eignet sich besonders für Kunststoffteile und Kunststoffgehäuse, bei denen eine gute Schlagfestigkeit, hochwertige Oberflächen und eine gute Weiterverarbeitbarkeit gefragt sind. Der Werkstoff lässt sich beispielsweise lackieren, bedrucken oder beschichten und wird daher häufig für technische Gehäuse, Abdeckungen und HMI-Komponenten eingesetzt.
Polycarbonat (PC) eignet sich für Kunststoffteile und Kunststoffgehäuse, wenn eine hohe Schlagfestigkeit und Temperaturbeständigkeit gefordert ist. PC/ABS kombiniert die guten mechanischen Eigenschaften von PC mit der guten Verarbeitbarkeit von ABS und eignet sich besonders für technische Gehäuse und Bauteile mit hohen Anforderungen an Funktion und Oberflächenqualität.
Welcher Werkstoff die bessere Wahl ist, hängt von den konkreten Anforderungen an das Kunststoffteil ab – beispielsweise von mechanischer Belastung, Einsatztemperatur, Oberflächenanforderungen und Umgebungsbedingungen.
Glasfaserverstärkte Kunststoffe eignen sich für Kunststoffteile und Kunststoffgehäuse, die eine hohe Steifigkeit, Festigkeit oder mechanische Belastbarkeit erreichen müssen. Durch die Glasfaserverstärkung können die mechanischen Eigenschaften des Werkstoffs gezielt verbessert werden.
Bei der Konstruktion und Materialauswahl müssen jedoch auch mögliche Nachteile berücksichtigt werden.
Dazu zählen insbesondere ein erhöhter Werkzeugverschleiß sowie ein verändertes und richtungsabhängiges Schwindungsverhalten, das sich auf Maßhaltigkeit und Verzug des Kunststoffteils auswirken kann. Die Eignung sollte daher immer anhand der konkreten Bauteilanforderungen bewertet werden.
Für Kunststoffteile und Kunststoffgehäuse im Außenbereich kommen je nach Anwendung beispielsweise ASA, PMMA oder speziell UV-stabilisierte Varianten von PC und ABS infrage. Die geeignete Materialwahl hängt dabei nicht nur von der UV-Beständigkeit, sondern auch von den mechanischen, thermischen und optischen Anforderungen des Bauteils ab.
Insbesondere bei dauerhaft im Freien eingesetzten Kunststoffteilen sollte die UV-Beständigkeit bereits bei der Werkstoffauswahl berücksichtigt werden, um Verfärbungen, Versprödung und einen vorzeitigen Verlust der mechanischen Eigenschaften zu reduzieren.
PA, PPS, PEEK oder Hochtemperatur-Thermoplaste eignen sich für Anwendungen mit erhöhten Temperaturen. Die Auswahl richtet sich nach Dauer- und Spitzentemperaturen.
Bauteilkonstruktion
Die optimale Wandstärke hängt vom Werkstoff und der Bauteilgeometrie ab. Entscheidend ist dabei nicht nur die absolute Wandstärke, sondern vor allem ein möglichst gleichmäßiger Wandstärkenverlauf. Starke Wandstärkensprünge können beim Spritzguss unter anderem zu Einfallstellen, Verzug und unterschiedlichen Abkühlzeiten führen.
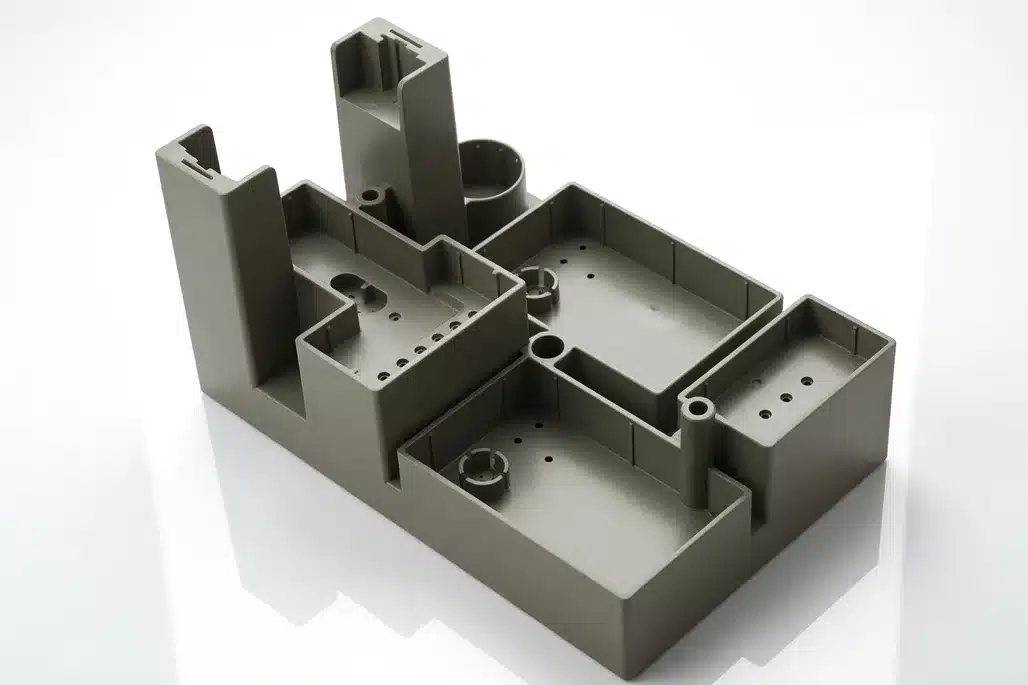
Materialanhäufungen vermeiden, Rippen korrekt dimensionieren und Schraubdome nicht massiv ausführen. Eine gleichmäßige Wandstärke ist die wichtigste Voraussetzung.
Als Faustregel sollte die Rippenhöhe das Dreifache der Wandstärke nicht überschreiten. Die Rippenstärke liegt meist bei etwa 40 bis 60 % der angrenzenden Wand.
Schraubdome sollten hohl ausgeführt und über Rippen abgestützt werden. Dadurch werden Materialanhäufungen und Einfallstellen vermieden.
Ausreichend dimensionierte Radien unterstützen einen gleichmäßigen Materialfluss beim Kunststoffspritzguss und reduzieren Spannungsspitzen im Bauteil. Scharfe Kanten und abrupte Geometrieübergänge sollten bei der Konstruktion von Kunststoffteilen und Kunststoffgehäusen daher möglichst vermieden werden. Die geeignete Größe der Radien hängt unter anderem von Wandstärke, Bauteilgeometrie und Werkstoff ab.
Wenn Bauteile ohne zusätzliche Schrauben montiert werden sollen. Schnappverbindungen sparen Montagezeit und reduzieren die Anzahl der Einzelteile.
Filmscharniere sind dünnwandige, flexible Verbindungsbereiche, die zwei Bereiche eines Kunststoffteils dauerhaft miteinander verbinden und eine wiederholte Bewegung ermöglichen. Sie werden häufig aus Polypropylen (PP) gefertigt, da sich dieser Werkstoff aufgrund seiner Flexibilität und Dauerbiegefestigkeit besonders gut dafür eignet. Bei einer geeigneten Konstruktion können Filmscharniere viele tausend Öffnungs- und Schließzyklen ermöglichen.
Ein typisches Beispiel ist ein Kunststoffgehäuse mit integriertem Klappdeckel: Gehäuse und Deckel können inklusive Filmscharnier in einem Bauteil gefertigt werden. Dadurch entfallen zusätzliche Scharniere und Montageschritte, was die Anzahl der Einzelteile und den Montageaufwand reduziert.
Gewindeeinsätze sind bei Kunststoffteilen und Kunststoffgehäusen sinnvoll, wenn Schraubverbindungen wiederholt gelöst und wieder angezogen werden oder höhere mechanische Belastungen aufnehmen müssen.
Metallische Gewindeeinsätze sorgen für eine belastbare und dauerhaft verschleißfeste Verbindung und können so die Lebensdauer der Schraubverbindung deutlich erhöhen.
Ein typisches Beispiel ist ein Kunststoffgehäuse für ein elektronisches Gerät, das für Wartungs- oder Servicearbeiten regelmäßig geöffnet werden muss. Statt die Schrauben wiederholt direkt in den Kunststoff einzudrehen, können Gewindeeinsätze in das Gehäuse integriert werden. Dadurch bleibt die Schraubverbindung auch nach mehrmaligem Öffnen und Schließen zuverlässig.
Verzug und Schwindung bei Kunststoffteilen und Kunststoffgehäusen lassen sich durch eine kunststoffgerechte Konstruktion und einen stabilen Spritzgussprozess reduzieren. Entscheidend sind unter anderem gleichmäßige Wandstärken, eine geeignete Materialauswahl, optimal positionierte Anspritzpunkte sowie eine möglichst gleichmäßige Werkzeugkühlung. Bereits während der Konstruktion sollten Materialanhäufungen und starke Wandstärkensprünge vermieden werden, um ungleichmäßige Schwindung und daraus resultierenden Bauteilverzug zu minimieren.
Werkzeugbau
Entformungsschrägen erleichtern das sichere Lösen des Kunststoffteils aus dem Spritzgusswerkzeug. Ohne ausreichende Entformungsschrägen können beim Auswerfen hohe Reibungskräfte entstehen, die zu Kratzern, Verformungen oder Beschädigungen der Bauteiloberfläche führen. Bereits bei der Konstruktion von Kunststoffteilen und Kunststoffgehäusen sollten daher geeignete Entformungsschrägen berücksichtigt und auf Bauteilgeometrie, Material und Oberflächenstruktur abgestimmt werden.
Hinterschneidungen sind Geometrien eines Kunststoffteils, die eine direkte Entformung aus dem Spritzgusswerkzeug verhindern. Dazu zählen beispielsweise seitliche Öffnungen, Nuten oder Vorsprünge, die quer zur Entformungsrichtung liegen. Für ihre Herstellung werden häufig Schieber oder Kernzüge im Spritzgusswerkzeug benötigt. Da diese den Werkzeugaufbau komplexer und kostenintensiver machen, sollte bereits bei der Konstruktion von Kunststoffteilen und Kunststoffgehäusen geprüft werden, ob sich Hinterschneidungen vermeiden oder konstruktiv vereinfachen lassen.
Schieber werden in Spritzgusswerkzeugen eingesetzt, wenn ein Kunststoffteil seitliche Hinterschneidungen, Öffnungen oder Konturen aufweist, die nicht in der regulären Entformungsrichtung liegen. Sie ermöglichen die sichere Entformung solcher Geometrien, erhöhen jedoch die Komplexität und Kosten des Werkzeugs sowie den Wartungsaufwand. Bereits bei der Konstruktion von Kunststoffteilen und Kunststoffgehäusen sollte daher geprüft werden, ob sich Schieber durch konstruktive Anpassungen vermeiden oder deren Anzahl reduzieren lässt.
Die Trennebene bestimmt, an welcher Stelle die Werkzeughälften aufeinandertreffen, und hat damit direkten Einfluss auf Werkzeugaufbau, Entformung, mögliche Gratbildung und die Oberflächenqualität des Kunststoffteils. Eine möglichst einfache und bereits bei der Konstruktion berücksichtigte Trennebene kann die Komplexität und Kosten des Spritzgusswerkzeugs reduzieren. Besonders bei sichtbaren Bereichen von Kunststoffteilen und Kunststoffgehäusen sollte ihre Position frühzeitig abgestimmt werden.
Die Position des Anspritzpunktes beeinflusst maßgeblich, wie die Kunststoffschmelze das Formteil während des Spritzgießens füllt. Sie wirkt sich unter anderem auf Materialfluss, Bindenähte, Schwindung, Verzug und die sichtbare Oberflächenqualität des Kunststoffteils aus. Deshalb sollte die Lage des Anspritzpunktes bereits bei der Konstruktion und Werkzeugauslegung berücksichtigt und auf Bauteilgeometrie, Material und funktionale Anforderungen abgestimmt werden.
Die Kühlphase macht häufig einen wesentlichen Anteil der Zykluszeit beim Kunststoffspritzguss aus. Insbesondere große Wandstärken und Materialanhäufungen verlängern die erforderliche Abkühlzeit und können damit die Fertigungskosten erhöhen. Eine gleichmäßige, kunststoffgerechte Bauteilgeometrie unterstützt eine effiziente Werkzeugkühlung und trägt dazu bei, die Zykluszeit bei der Serienfertigung von Kunststoffteilen zu reduzieren.
Durch einfache Trennebenen, den Verzicht auf unnötige Schieber, gleichmäßige Wandstärken und eine werkzeuggerechte Konstruktion.
Qualität und Serienfertigung
Die erreichbaren Toleranzen bei Kunststoffteilen und Kunststoffgehäusen hängen unter anderem vom Werkstoff, der Bauteilgeometrie, der Werkzeugqualität und der Stabilität des Spritzgussprozesses ab. Da besonders enge Toleranzen den Werkzeug- und Fertigungsaufwand erhöhen können, sollten sie gezielt für funktionsrelevante Maße definiert werden. Eine frühzeitige Abstimmung der Toleranzen unterstützt eine prozesssichere und wirtschaftliche Serienfertigung.
Je nach Anwendung, Werkstoff und gewünschter Optik oder Funktion können Kunststoffteile und Kunststoffgehäuse mit unterschiedlichen Oberflächen ausgeführt und veredelt werden. Möglich sind beispielsweise strukturierte Werkzeugoberflächen, Hochglanzflächen, Lackierungen, Tampon- und Siebdruck, Laserbeschriftungen, IMD sowie leitfähige Beschichtungen. Die geeignete Oberflächentechnik wird dabei auf die funktionalen, optischen und technischen Anforderungen des jeweiligen Kunststoffteils abgestimmt.
Durch geeignete Konstruktion und Dichtungskonzepte können kundenspezifische Kunststoffgehäuse für hohe Schutzanforderungen ausgelegt werden. Je nach Gehäusekonstruktion und Dichtungssystem lassen sich beispielsweise Schutzarten bis IP67 oder IP68 realisieren und elektronische Komponenten zuverlässig gegen Staub und Feuchtigkeit schützen.
Eine gleichbleibende Serienqualität bei Kunststoffteilen wird durch stabile und reproduzierbare Fertigungsprozesse, definierte Prozessparameter sowie kontinuierliche Qualitätskontrollen sichergestellt. Dazu gehören die Bemusterung vor Serienstart, die Überwachung relevanter Fertigungsparameter und regelmäßige Prüfungen während der laufenden Produktion. So können Abweichungen frühzeitig erkannt und eine konstante Bauteilqualität über die gesamte Serie gewährleistet werden.
Eine Designoptimierung lohnt sich sowohl bei der Neuentwicklung als auch bei Kunststoffteilen, die bereits seit längerer Zeit in Serie gefertigt werden. Ziel kann es sein, Werkzeugkosten, Materialverbrauch, Fertigungszeit oder Montageaufwand zu reduzieren und damit die Wirtschaftlichkeit zu verbessern.
Gerade bei bestehenden Kunststoffteilen und Kunststoffgehäusen kann eine erneute konstruktive Bewertung sinnvoll sein. Veränderte Stückzahlen, neue Anforderungen oder optimierte Fertigungsmöglichkeiten können Potenziale eröffnen, die bei der ursprünglichen Entwicklung noch nicht berücksichtigt wurden. Oft reichen bereits gezielte Anpassungen der Bauteilgeometrie aus, um Serienkosten zu reduzieren oder Fertigungsprozesse zu vereinfachen.
Besonders kostenintensiv sind Konstruktionsfehler bei Kunststoffteilen und Kunststoffgehäusen, die erst nach dem Werkzeugbau erkannt werden. Nachträgliche Werkzeugänderungen, zusätzliche Schieber oder notwendige Geometriekorrekturen können erhebliche Zusatzkosten verursachen und den Serienstart verzögern. Eine frühzeitige kunststoff- und fertigungsgerechte Konstruktion hilft, solche Risiken bereits vor der Werkzeugherstellung zu erkennen und zu vermeiden.
Häufige Konstruktionsfehler bei Kunststoffteilen >
N&H Technology
Ja. Wir begleiten unsere Kunden bereits in der Entwicklungs- und Konstruktionsphase und unterstützen bei der Materialauswahl, DFM-Optimierung, Werkzeugkonzeption und der fertigungsgerechten Auslegung von Kunststoffteilen und Kunststoffgehäusen.
Ziel ist es, mögliche Fertigungsrisiken frühzeitig zu erkennen und die Konstruktion für eine prozesssichere und wirtschaftliche Serienfertigung zu optimieren.
Am Anfang steht die technische Klärung der Anforderungen: Welche Funktionen muss das Kunststoffteil erfüllen, welchen Belastungen ist es ausgesetzt, welche Stückzahlen sind geplant und welche wirtschaftlichen Rahmenbedingungen sind zu berücksichtigen?
Auf dieser Basis unterstützen wir unsere Kunden bei der Bauteilkonstruktion, Materialauswahl und fertigungsgerechten Optimierung (DFM). Bereits vorhandene CAD-Daten können dabei ebenso als Ausgangspunkt dienen wie eine Produktidee oder ein bestehendes Kunststoffteil, das für die weitere Serienfertigung optimiert werden soll.
Anschließend folgen Werkzeugkonzeption und Werkzeugbau, Musterfertigung und Bemusterung. Die ersten Bauteile werden geprüft und bei Bedarf konstruktiv oder fertigungstechnisch optimiert. Nach der Freigabe übernehmen wir die Serienfertigung der kundenspezifischen Kunststoffteile.
So begleiten wir Projekte von der ersten technischen Abstimmung bis zum serienreifen Bauteil und berücksichtigen dabei von Beginn an Funktion, Fertigbarkeit, Qualität und Wirtschaftlichkeit.
Mehr Informationen zum Entwicklungsprozess >>
Ja. Neben kundenspezifischen Kunststoffteilen und Kunststoffgehäusen entwickeln und fertigen wir komplette elektromechanische Baugruppen und HMI-Bedieneinheiten. Je nach Projekt integrieren wir beispielsweise Kunststoffgehäuse, Folientastaturen, Silikonschaltmatten, Displays und Elektronik zu einer kundenspezifischen Gesamtlösung.
Der Vorteil: Die einzelnen Komponenten werden bereits während der Entwicklung konstruktiv und funktional aufeinander abgestimmt. Dadurch lassen sich Schnittstellen reduzieren, Montageprozesse vereinfachen und die Baugruppe auf eine wirtschaftliche Serienfertigung auslegen. Auf Wunsch übernehmen wir auch die Montage und Prüfung der kompletten Baugruppe.
Die zuverlässige Versorgung mit kundenspezifischen Kunststoffteilen und Kunststoffgehäusen sichern wir durch ein qualifiziertes internationales Lieferantennetzwerk, regelmäßige Qualitätskontrollen und eine vorausschauende Beschaffungsplanung.
Über unseren Standort in Shanghai begleiten wir die Fertigung direkt vor Ort, führen zusätzliche Qualitätskontrollen durch und können bei Abweichungen frühzeitig reagieren. Dies erhöht die Prozess- und Versorgungssicherheit und ermöglicht kurze Reaktionswege.
Abhängig von Stückzahlen, Bedarf und Lieferintervallen entwickeln wir zudem individuelle Lager- und Abrufkonzepte, beispielsweise mit definierten Pufferbeständen. Wo es technisch und wirtschaftlich sinnvoll ist, können ergänzend alternative Lieferantenstrukturen berücksichtigt werden, um Abhängigkeiten zu reduzieren.
So schaffen wir die Voraussetzungen für planbare Lieferzeiten, flexible Abrufmengen und eine zuverlässige Serienversorgung über den Produktlebenszyklus hinweg.
Inhaltsverzeichnis Konstruktionsleitfaden
Grundlagen
Bauteilkonstruktion
Werkzeug & Fertigung
Best Practices